

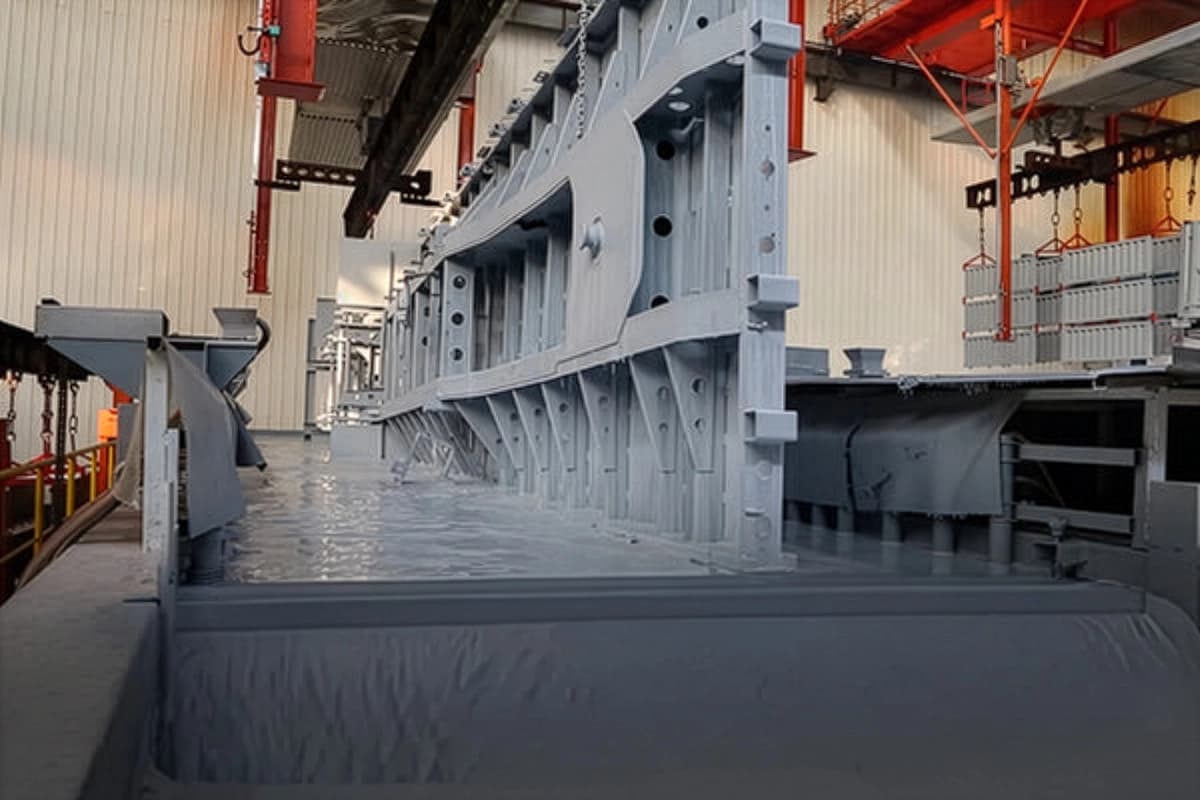
Руководство по окраске и антикоррозионной защите полуприцепов
Комплексное развитие антикоррозионной защиты и экологического соответствия. Узнайте, как
отличить «настоящую защиту» от «поверхностного блеска».
Какое антикоррозионное покрытие лучше для полуприцепов?
Оптимальная антикоррозионная система для полуприцепов высокого класса сочетает
катодное электроосаждение (E-coat) для шасси, обеспечивающее защиту
внутренних полостей от ржавчины на 360°, и
электростатическое порошковое покрытие либо
жидкую запекаемую краску для верхней части кузова, обеспечивающие
УФ-стойкость и экологическое соответствие с нулевым VOC. Научно обоснованная система E-coat
может продлить срок службы полуприцепа в тяжелых условиях более чем до 15 лет.
Техническое содержание
- 1. Введение: больше, чем «внешний вид»
- 2. Пять основных систем покрытия
- 3. Подробно: E-coat и порошковое покрытие
- 4. Стандарты: подготовка поверхности и толщина
- 5. Семь основных рисков отказа покрытия
- 6. Особенности материалов: сталь и алюминий
- 7. Срок службы и анализ ROI: практический пример
- 8. Руководство покупателя: «четыре осмотра, один вопрос»
Техническая основа и область применения
На чем основано это руководство
Эта статья объединяет производственный опыт Kales с признанными источниками по покрытиям.
Логика процесса следует технологической схеме Kales для полуприцепов: очистка стальной
поверхности, абразивоструйная очистка Sa 2.5, электрофоретический грунт KTL/e-coat там, где
требуется полное погружение, и порошковое или жидкое запекаемое финишное покрытие для открытых
деталей. Она предназначена для экспортных покупателей, сравнивающих заводские коммерческие
предложения, и не заменяет спецификацию покрытия для конкретного проекта.
Внешняя техническая основа соответствует практике ISO 12944 по антикоррозионной защите
системами защитных лакокрасочных покрытий, визуальным степеням подготовки поверхности ISO
8501-1, практике почти белой абразивоструйной очистки AMPP/SSPC и промышленным рекомендациям
производителей покрытий, таких как PPG, по электроосаждаемым и порошковым системам. Если
автопарк работает на прибрежных, горнодобывающих, влажных или подверженных солевому
воздействию маршрутах, покупателю все равно следует определить в договоре купли-продажи
категорию коррозионной активности, целевой срок службы, степень подготовки поверхности,
диапазон толщины сухой пленки и порядок ремонта.
-
Используйте это руководство для сравнения: ручной окраски кистью, жидкого
распыления, KTL/e-coat, жидкой запекаемой краски и электростатического порошкового покрытия. -
Попросите поставщиков подтвердить: степень абразивоструйной очистки,
процесс предварительной обработки, запись отверждения, контроль DFT, испытание адгезии и,
при необходимости, отчет по соляному туману или покрытию. -
Не сравнивайте только цвет: глянцевая поверхность все равно может
преждевременно выйти из строя, если профиль стали, совместимость грунта или температурная
кривая печи неверны.
I. Введение: больше, чем просто «внешний вид»
Многие считают, что окраска полуприцепа сводится к нанесению нескольких слоев финишной краски.
В действительности антикоррозионная система современного полуприцепа прошла путь от примитивной
ручной окраски кистью до сложных промышленных процессов, таких как
катодное электроосаждение (E-coat) + промежуточный слой + жидкая запекаемая краска
или электростатическое порошковое покрытие. Научно спроектированная система
окраски позволяет шасси из высокопрочной стали безопасно служить 15 лет в
условиях сильного соляного тумана, реагентов для таяния снега и грязи. Напротив,
низкокачественное покрытие может привести к сквозной конструкционной коррозии всего за
3 года.
На фоне глобальных целей «углеродной нейтральности» и более строгого экологического
регулирования, такого как EU REACH, краска больше не является только косметической
характеристикой. Это основа безопасности, экологическая ответственность и ключевая переменная в
совокупной стоимости владения (TCO).
II. Сравнение пяти основных систем покрытия
| Тип процесса | Принцип | Выбросы VOC | Коэффициент использования | Типичное применение |
|---|---|---|---|---|
| Ручная окраска кистью | Алкидная краска, наносимая вручную | Высокие | <30% | Небольшие мастерские, нестандартный ремонт |
| Стандартное жидкое распыление | Распыление воздушным пистолетом (эпоксидное/PU) | Средние/высокие | 40–60% | Стандартные балки шасси |
| Катодное E-coat (E-coat) | Электрическое осаждение в ванне | Очень низкие | >95% | Полное шасси, включая внутренние полости |
| Жидкая запекаемая краска | Финишное покрытие, отверждаемое при высокой температуре | Средние | 50–70% | Высококлассная отделка, кабины |
| Порошковое покрытие | Электростатическая адгезия + плавление | Нулевые VOC | >98% | Кузова-фургоны, крылья, инструментальные ящики |
Тенденции отрасли 2025 года:
-
Шасси: E-coat стал основным стандартным решением для полуприцепов высокого
класса. -
Верхняя часть кузова/принадлежности: порошковое покрытие быстро заменяет
жидкую краску, сочетая экологическое соответствие с физическими характеристиками.
III. Подробно: E-coat, жидкая запекаемая краска и порошковое покрытие
(A) Катодное электроосаждение (E-coat)
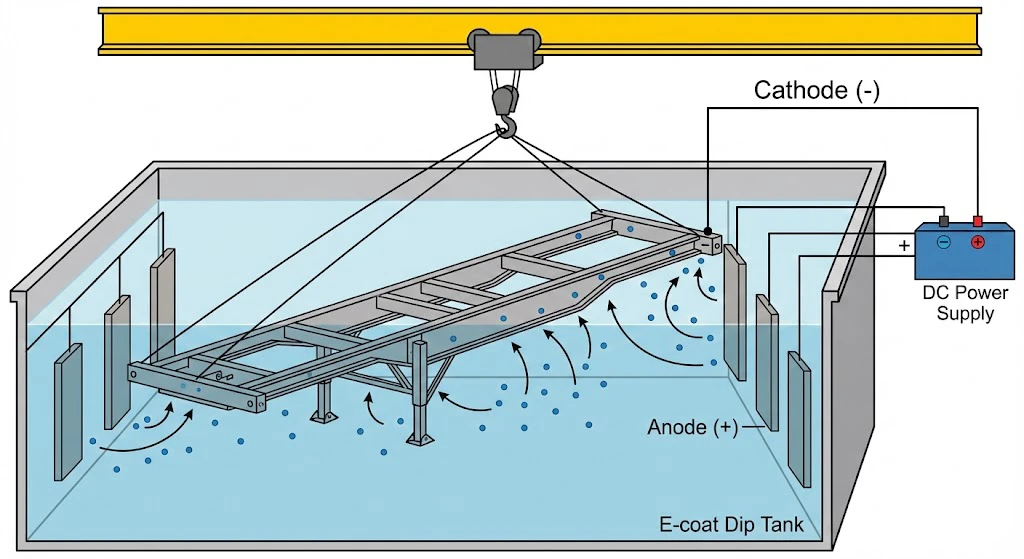
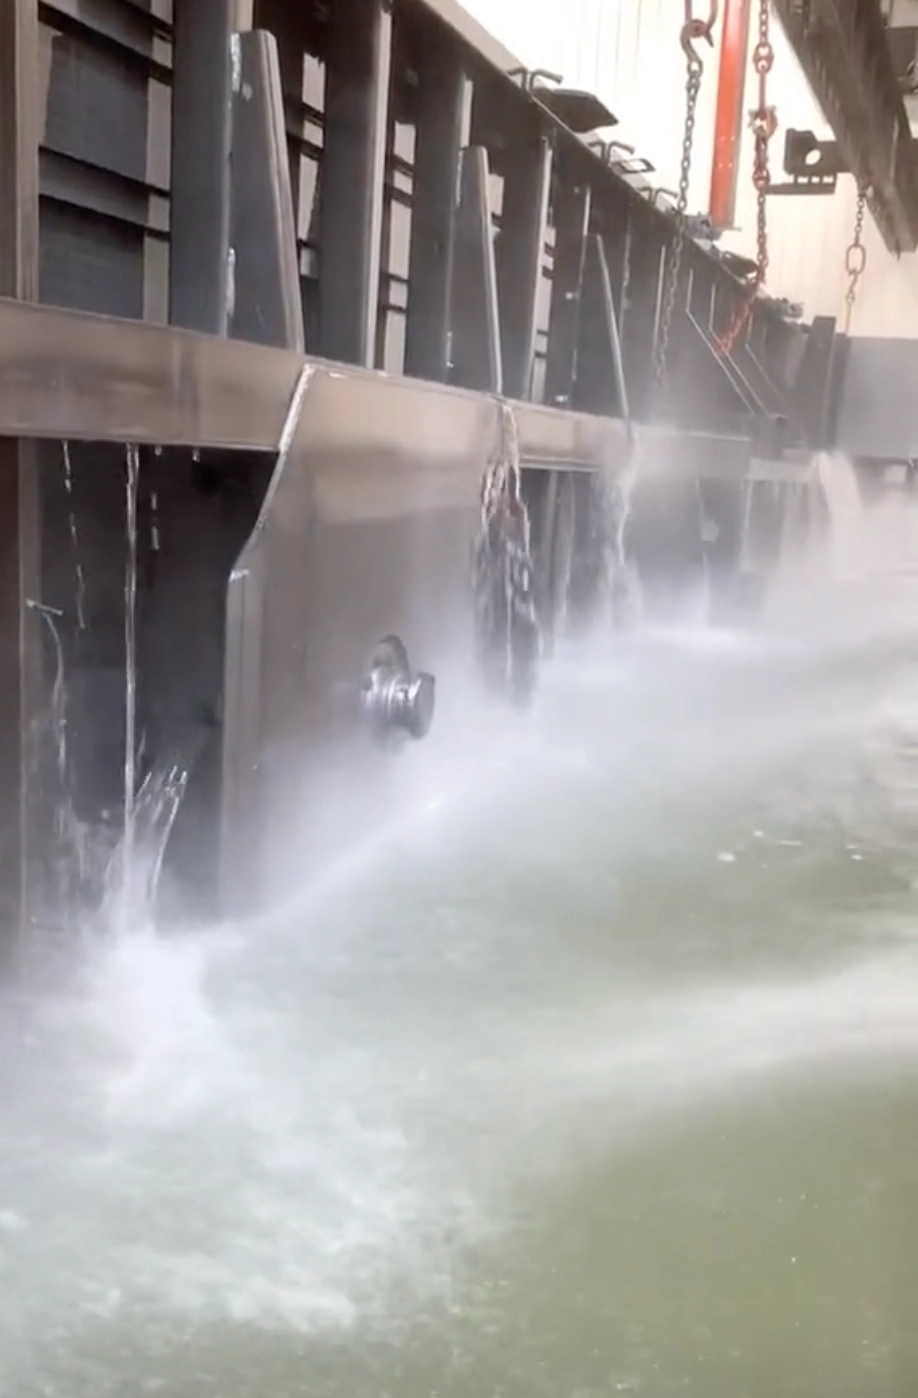
на площадке Kales.
-
Принцип: все шасси погружается в ванну под напряжением. Частицы краски
равномерно осаждаются на металлической поверхности, достигая внутренних полостей и сварных
швов, куда не попадает распылитель. -
Преимущество: покрытие на 360°, адгезия класса 0 (GB/T 9286), стойкость к
соляному туману ≥1000 часов без красной ржавчины. -
Ограничения:
- Высокие капитальные вложения; применимо только для проводящих металлов.
-
Низкая УФ-стойкость: E-coat на эпоксидной смоле мелит под солнечным
светом. При наружной эксплуатации его необходимо покрывать УФ-стойким
финишным слоем.
(B) Жидкая запекаемая краска (отверждение при высокой температуре)
-
Принцип: полиуретановые или акриловые смолы отверждаются в печах при
120–140℃, образуя плотную сшитую структуру. -
Преимущество: высокий глянец, отличное сохранение цвета без меления в течение
5 лет, карандашная твердость ≥H, стойкость к небольшим царапинам. -
Наилучшее применение: экспортные полуприцепы высокого класса, рефрижераторные
установки и наружные поверхности алюминиевых кузовов-фургонов.
(C) Электростатическое порошковое покрытие
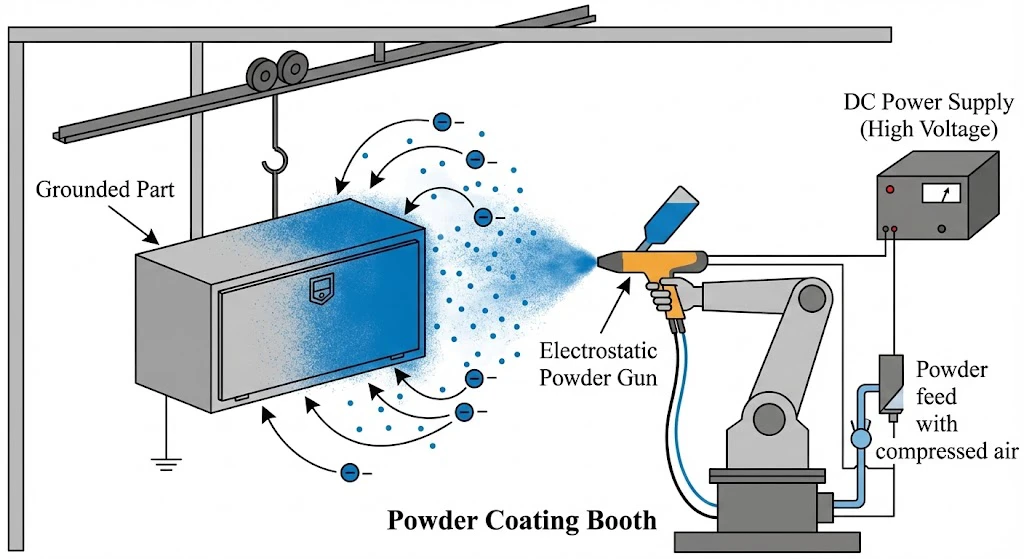
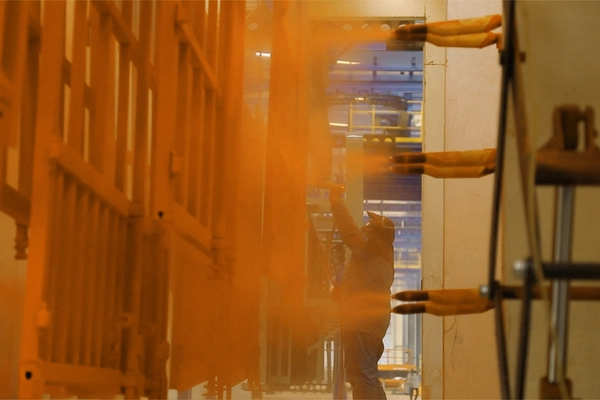
экологичной защиты поверхности.
-
Принцип: отрицательно заряженный порошок распыляется на заземленную деталь,
затем плавится и отверждается при 180–200℃. -
Основные преимущества:
-
Нулевые VOC: соответствует строгим национальным и международным
экологическим законам. -
Высокая эффективность: использование >98%: избыточное распыление
возвращается в оборот. -
Плотное покрытие: нанесение за один проход, без подтеков и без точечных
пор от испарения растворителя. -
Механическая прочность: ударная стойкость ≥50 kg·cm, отличная стойкость к
ударам камней.
-
Нулевые VOC: соответствует строгим национальным и международным
-
Контроль толщины: оптимальная толщина составляет 60–100μm.
Примечание: чрезмерная толщина (>120μm) делает покрытие хрупким, склонным к
растрескиванию при ударе и вызывает сильную «апельсиновую корку». -
Типы смол:
-
Эпоксидная: высокая адгезия, но низкая УФ-стойкость, только для
внутренних деталей. -
Полиэфирная (TGIC/HAA): отличная атмосферостойкость, подходит для
наружных видимых деталей: кузовов-фургонов и крыльев.
-
Эпоксидная: высокая адгезия, но низкая УФ-стойкость, только для
IV. Стандарты выполнения работ и критерии приемки
(A) Подготовка поверхности: основа 70% качества
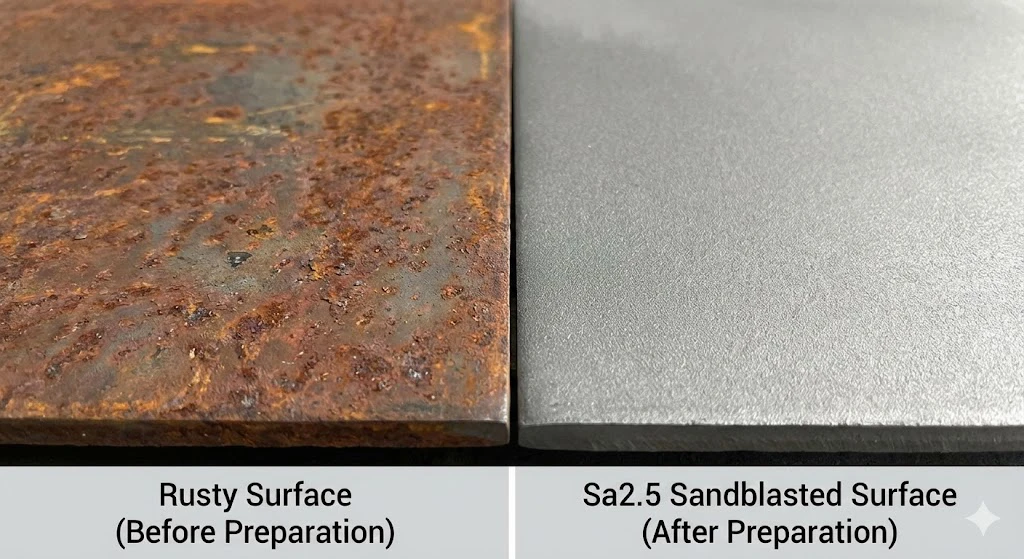
-
Ручная окраска кистью: St2, визуальное удаление непрочно держащейся ржавчины
→ не рекомендуется. -
Стандартное распыление/порошок: пескоструйная очистка Sa2.5
(GB/T 8923.1). Поверхность должна иметь равномерный металлический блеск и шероховатость
Rz=40–70μm для увеличения точек зацепления. -
E-coat: обезжиривание → фосфатирование → многоступенчатая промывка чистой
водой, чистота ISO 8502-9, класс 2. -
Алюминиевые детали: должны пройти
бесхромовую конверсионную обработку, например цирконием/силаном, либо
соответствующее хроматирование. Простая кислотная промывка или стандартное фосфатирование
строго запрещены.
(B) Нормы толщины: справочно QC/T 934-2013
| Процесс | Грунт | Промежуточный слой | Финишный слой | Суммарная DFT |
|---|---|---|---|---|
| Стандартное распыление | Эпоксидный цинк (60μm) | Эпоксидное железо (60μm) | PU (50μm) | ≥170μm |
| E-coat + запекание | E-coat (20-25μm) | Эпоксидное (40-60μm) | Запекаемое (40-50μm) | ≥110μm |
| Порошковое покрытие | — | — | Полиэфирное (60–100μm) | Один слой |
Ключевой вывод: почему более «тонкое» порошковое покрытие/E-coat лучше?
Качество определяется не только толщиной, но и плотностью и
степенью сшивки. Высокотемпературно отвержденный порошок или E-coat образует
молекулярную плотность сшивки значительно выше, чем жидкая краска воздушной сушки, эффективно
блокируя проникновение воды и кислорода даже при меньшей толщине.
V. Семь основных рисков отказа лакокрасочного покрытия: подробный анализ
Риск 1: плохая подготовка поверхности = потеря адгезии
Механизм: 70% адгезии зависит от состояния поверхности основы. Масло, окалина
или недостаточная шероховатость препятствуют закреплению.
Симптомы:
вздутия, отслаивание пластами, особенно у сварных швов; неудовлетворительный тест решетчатого
надреза, ≥ класс 2; красная ржавчина в течение 48 часов соляного тумана.
Профилактика:
требуйте пескоструйную очистку Sa2.5; при приемке проверяйте чистоту белыми перчатками.
Риск 2: неправильный грунт = нет электрохимической защиты
Механизм: грунты с высоким содержанием цинка защищают сталь жертвенным
способом. Если содержание цинка низкое (<60%) или используется дешевый железооксидный
грунт, электрохимическая защита теряется.
Данные: настоящий
цинконаполненный грунт (≥80%) выдерживает соляной туман >500h; поддельный цинконаполненный
грунт (<40%) ржавеет за 72h.
Профилактика: в договоре должно быть
указано «содержание цинка в сухой пленке ≥80%», необходимо требовать лабораторные отчеты.
Риск 3: неправильное отверждение
Симптомы: запекаемая краска мелит через 6 месяцев; порошковое покрытие
трескается при перегреве или отслаивается при недостаточном нагреве; E-coat рано ржавеет из-за
малой толщины в полостях.
Профилактика: заводы должны использовать
регистраторы температуры печи для проверки кривой отверждения; порошок необходимо хранить в
сухости при влажности <60%.
Риск 4: несовместимая система покрытия
-
Типичная ошибка A: грунт E-coat + финишный слой без
шлифования/промежуточного слоя. Результат: финишный слой отслаивается от гладкого
E-coat. -
Типичная ошибка B: алюминий + цинконаполненный грунт. Результат:
серьезная ошибка! Цинк не может защитить алюминий и вызывает
реакцию омыления, приводящую к полному отслаиванию.
Решение: для стали используйте промежуточные слои «эпоксидное железо» мокрый
по мокрому; для алюминия — специальный эпоксидный грунт или прямой полиэфирный порошок.
Риск 5: конструктивные «мертвые зоны»
Проблема: закрытые балки без дренажных отверстий, где накапливается вода;
зазоры между поперечинами, вызывающие капиллярное действие.
Профилактика:
просверлите в закрытых балках дренажные отверстия Φ8–10mm; E-coat решает проблему полостей;
стандартным полуприцепам необходим внутренний воск для полостей.
Риск 6: тяжелая среда
Проблема: северные регионы с реагентами для таяния снега, побережье с соляным
туманом, горные работы с кислотной пылью.
Рекомендация: обязательны
E-coat + высокая DFT (≥160μm). Регулярно мойте шасси.
Риск 7: неправильная эксплуатация и обслуживание
Ошибка: прямое промывание сварных швов струей высокого давления;
игнорирование царапин.
Правильная практика:
-
Для очистки шасси используйте воду низкого давления и
нейтральные моющие средства (pH 6-8). Избегайте сильных кислот/щелочей,
разрушающих сшитую структуру краски. -
Критически важно: небольшие царапины необходимо немедленно локально
отремонтировать цинконаполненной подкрашивающей краской, чтобы
предотвратить распространение ржавчины. - Ежегодно осматривайте ключевые точки напряжений.
VI. Рекомендации для конкретных материалов
| Материал | Рекомендуемый процесс | ЗАПРЕЩЕНО |
|---|---|---|
| Углеродистая сталь (Q355/Q700) | E-coat + жидкое запекание, шасси Порошковое покрытие, наружные детали |
Не заменяйте пескоструйную очистку кислотной промывкой. |
| Алюминиевый сплав |
Бесхромовая подготовка + полиэфирный порошок ИЛИ цирконий + специальная краска |
Строго не использовать цинконаполненные грунты. Не наносить прямой E-coat, требуется специальный процесс. |
| Нержавеющая сталь | Обычно не окрашивается. При необходимости: усилитель адгезии + финишный слой. |
Избегайте шлифования, разрушающего плотную пассивную пленку. |
VII. Срок службы и анализ ROI: реальные данные
| Система | Состояние через 5 лет | Состояние через 10 лет | Оценочный срок службы |
|---|---|---|---|
| Ручная алкидная окраска | Сильная ржавчина | Потеря конструкции >30% | ≤6 лет |
| Стандартное распыление | Локальная рыхлая ржавчина | Коррозия сварных швов | 10–12 лет |
| E-coat + запекание | Почти нет ржавчины | Небольшое старение финишного слоя | 15–18 лет |
| Порошковое покрытие | Нет выцветания/отслаивания | Сохранено | 12–15 лет |
В 2018 году горнодобывающий автопарк в Замбии приобрел 50 полуприцепов с системой шасси Kales
E-coat. После 5 лет эксплуатации в среде с сильно кислотной горной пылью доля конструкционной
ржавчины была
менее 2%. Это сэкономило заказчику приблизительно $45,000 на
вторичной пескоструйной очистке и перекраске. E-coat + запекаемая краска могут первоначально
стоить на $1,200–$1,800 больше на один полуприцеп по сравнению со стандартным распылением, но
продлевают срок службы на 5+ лет и значительно повышают остаточную стоимость.
Примечание для экспортных покупателей: Африка, горнодобывающие и портовые коридоры
Для африканских автопарков разрушение краски обычно начинается на сварных швах, соединениях
поперечин, кронштейнах опорных стоек, задних бамперах, опорах брызговиков и нижней поверхности
главной балки. Эти зоны подвергаются ударам камней, удерживают грязь и многократно моются.
Поэтому покупатель должен осматривать скрытые зоны, а не только внешнюю боковую балку.
Если полуприцеп будет работать рядом с портами, рудниками, перевозить удобрения, влажную глину
или эксплуатироваться на дорогах с солью, систему покрытия следует определить до переговоров о
цене. Более низкое коммерческое предложение может просто исключать время очистки, снижать
качество грунта или пропускать защиту полостей. Эта экономия мала по сравнению с ремонтом
рамы, простоем и потерей остаточной стоимости.
VIII. Контрольный список покупателя: «четыре осмотра, один вопрос»
-
Осмотрите внутреннюю полость: она равномерно серая/черная? Это признак
E-coat, куда не могут попасть распылители. -
Осмотрите покрытие кузова/деталей: кромки полностью и достаточно толсто
покрыты? Это признак порошкового покрытия. -
Проверьте твердость: слегка поцарапайте ключом. Нет следа? Это
запекаемое/порошковое покрытие. Глубокая белая царапина? Это краска воздушной сушки. -
Проверьте сварные швы и кромки: есть полное покрытие? Ручная окраска часто
оставляет «теневые зоны». -
Спросите прямо:
- «Шасси полностью покрыто E-coat методом погружения?»
- «Предварительная обработка алюминия бесхромовая?»
- «Толщина порошкового покрытия контролируется ниже 100μm?»
Чрезмерная полировка часто используется, чтобы скрыть недостаточную шероховатость или
«апельсиновую корку». Настоящая промышленная защита от коррозии ценит
равномерность выше простого отражения.
Заключение: краска — «невидимый бренд» качества
Сегодня окраска полуприцепов вышла далеко за пределы эстетики. E-coat защищает критически
важную линию шасси, запекаемая краска дает высококлассную фактуру, а порошковое покрытие
обеспечивает экологичную долговечность.
Выбор правильной краски состоит не в поиске «самого дорогого» варианта, а в соответствии
системы Вашей эксплуатационной среде. Логистическому фургону для шоссе требуется другая
стратегия, чем карьерному самосвальному полуприцепу.
В Kales Vehicle мы придерживаемся философии «настройки под применение»:
-
Без необоснованных улучшений: точный контроль толщины порошка предотвращает
хрупкость. -
Научная защита: мы предотвращаем базовые ошибки, такие как использование
цинкового грунта на алюминии. -
Прозрачная поставка: от выбора материала до отчетов по толщине — полная
прозрачность.
«Проверьте краску до покупки грузовика. Хорошая краска стоит своего веса в золоте».
При одинаковом качестве стали именно научно обоснованная антикоррозионная система — E-coat для
шасси, порошковое покрытие кузова и научный подход к подготовке — определяет действительно
высококлассный полуприцеп.
Приемочный барьер покрытия: поверхность, DFT, кромки и способ ремонта необходимо проверять
вместе
Систему окраски полуприцепа следует принимать по доказательствам, а не по глянцу. Покупателю
необходимо проверить четыре слоя подтверждений: подготовку поверхности до грунта, толщину
сухой пленки (DFT), покрытие кромок и сварных швов, а также способ ремонта транспортных
повреждений. Это критично для экспортных полуприцепов, поскольку коррозия обычно начинается у
кронштейнов, переходов сварных швов, нижних поверхностей балок, отверстий под болты, креплений
опорных стоек и зон ударов камней или дорожной соли.
Логику инспекции можно опереть на общедоступные стандарты.
ISO 8501-1
определяет визуальные степени чистоты при подготовке стальной поверхности,
ISO 12944-1 задает рамки защиты от
коррозии стальных конструкций системами защитных лакокрасочных покрытий, а
ISO 2808 охватывает определение толщины
пленки краски. Эти источники не заменяют спецификацию покрытия поставщика, но дают закупочной
команде ясный язык приемки.
Документы, которые следует запросить
- Отчет по подготовке поверхности либо фотографии до нанесения грунта.
- Лист системы покрытия: грунт, KTL/e-coat, порошковый или жидкий финишный слой.
- Показания DFT на главных балках, поперечинах, кронштейнах и отремонтированных зонах.
- Кривая печи или запись отверждения для запекаемой краски либо порошкового покрытия.
Блокируйте приемку при обнаружении
- Нет подтверждения Sa 2.5 или эквивалентной абразивоструйной очистки до нанесения покрытия.
- Недостаточная DFT на кромках, сварных швах, кронштейнах или нижних поверхностях балок.
- KTL/e-coat остается открытым на улице без УФ-стойкого финишного покрытия.
- Подкрашивающая краска нанесена поверх пыли, масла, ржавчины или транспортных царапин.
Для африканских портов, горнодобывающих дорог, влажных прибрежных зон и длинных внутренних
коридоров систему покрытия необходимо выбирать с учетом механизма отказа. Грязь и удары камней
требуют покрытия кромок и дисциплины ремонта; прибрежная влажность требует более высоких
категорий коррозионной защиты; горнодобывающим автопаркам необходима простая проверка после
каждого цикла технического обслуживания. Документированный приемочный барьер дает покупателю
повторяемый способ сравнивать поставщиков не только по блестящей готовой поверхности.
Приложение: руководство Kales по выбору покрытия на 2026 год
| Потребность заказчика | Рекомендуемое решение | Особенность сервиса Kales |
|---|---|---|
| Экономичная логистика, короткое плечо/внутренние маршруты | Пескоструйная очистка Sa2.5 + эпоксидный цинк + PU (DFT≥160μm) | Строгие стандарты материалов, отказ от ловушек «блестящей поверхности». |
| Эффективные дальние перевозки / холодовая цепь | Полное E-coat шасси + промежуточный слой + запекаемая краска | Предоставляет отчеты по испытаниям покрытия, поддерживает инспекцию третьей стороной. |
| Экологический приоритет / экспорт | E-coat шасси + порошковое покрытие кузова | Процесс с нулевыми VOC, соответствует международным сертификациям. |
| Пользователи алюминиевых верхних кузовов | Бесхромовая подготовка + полиэфирный порошок |
Специальная подготовка + атмосферостойкая формула для предотвращения проблем гальванической пары/омыления. |
Не позволяйте плохой краске съедать Вашу прибыль
Расскажите нам об условиях эксплуатации Вашего автопарка. Инженеры Kales разработают
оптимальную антикоррозионную систему и предоставят точное коммерческое предложение в течение 2
часов.
Связаться с инженерами Kales в WhatsApp
Отправить спецификацию по электронной почте
* Бесплатная консультация. Заводские цены напрямую. Без посредников.
Нужна помощь в применении этого руководства?
Сообщите Kales тип Вашего полуприцепа, полезную нагрузку, маршруты, рабочий климат и приложите
фотографии. Наша команда может проверить ключевые пункты этого руководства и рекомендовать
практическую спецификацию для Вашего автопарка.
-
Отправьте фотографии тягача, полуприцепа или текущей компоновки
компонентов. -
Подтвердите полезную нагрузку, дорожные условия, уклоны, климат и рабочий
цикл. -
Получите спецификацию или рекомендацию по обслуживанию в течение 24 рабочих
часов.
Электронная почта:
jennylee@kalestruck.com |
WhatsApp: +86 131 5638 8843 |
Запросить коммерческое предложение