

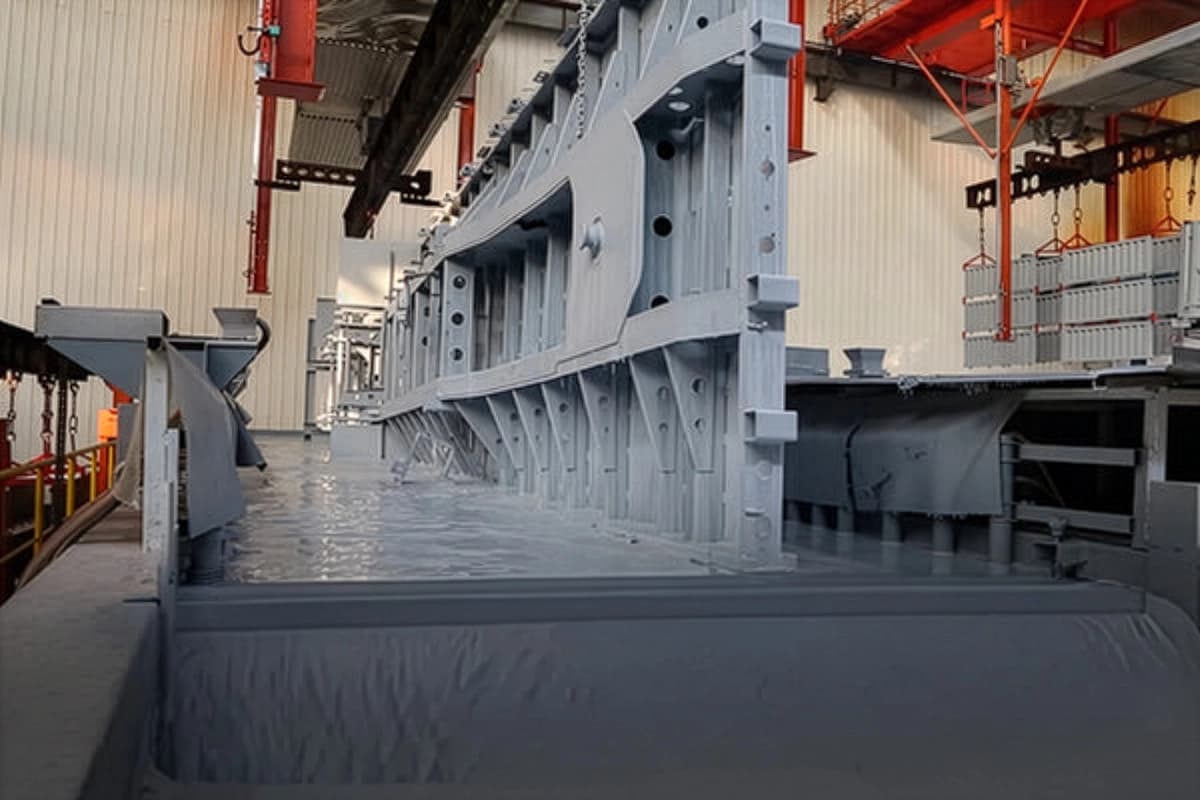
دليل طلاء نصف المقطورة ومعالجة مقاومة التآكل
يقدم هذا الدليل تطوراً شاملاً في مقاومة التآكل والامتثال البيئي، ويوضح كيف تميز بين «الحماية
الحقيقية» و«اللمعان السطحي» عند تقييم طلاء نصف المقطورة.
الإجابة السريعة للمشترين
يجمع نظام مقاومة التآكل الأمثل لأنصاف المقطورات عالية المواصفات بين الطلاء الكهربائي بالترسيب
الكاثودي (E-coat) للشاسيه لضمان منع الصدأ بزاوية 360° داخل التجاويف، وطلاء المسحوق
الكهروستاتيكي أو طلاء الخبز السائل للهيكل العلوي من أجل مقاومة الأشعة فوق البنفسجية والامتثال
البيئي الخالي من المركبات العضوية المتطايرة (VOC). ويمكن لنظام E-coat المصمم علمياً أن يطيل
عمر المقطورة إلى أكثر من 15 عاماً في البيئات القاسية.
الفهرس التقني
الأساس التقني والنطاق
الأساس الذي يستند إليه هذا الدليل
يجمع هذا المقال خبرة Kales في الإنتاج مع مراجع معترف بها للطلاءات. ويتبع منطق العملية سير عمل
مقطورات Kales: تنظيف سطح الفولاذ، والسفع حتى Sa 2.5، وبادئ KTL/E-coat بالترسيب الكهربائي حيث
يلزم الغمر الكامل، وطبقة نهائية من المسحوق أو الخبز السائل للأجزاء المكشوفة. وهو موجه لمشتري
التصدير الذين يقارنون عروض أسعار المصنع، وليس بديلاً عن مواصفة طلاء خاصة بمشروع محدد.
يتسق الأساس التقني الخارجي مع ممارسات ISO 12944 لحماية الهياكل بطلاءات وقائية من التآكل،
ودرجات التحضير البصري للسطح ISO 8501-1، وممارسة السفع إلى شبه المعدن الأبيض AMPP/SSPC،
وإرشادات الطلاء الصناعي من مصنعي الطلاء مثل PPG بشأن أنظمة electrocoat والمسحوق. وعندما يعمل
الأسطول على طرق ساحلية أو تعدين أو رطبة أو معرّضة للملح، ينبغي للمشتري أن يحدد في عقد الشراء
فئة التآكل والعمر الخدمي المستهدف ودرجة تحضير السطح ونطاق سماكة الطبقة الجافة وإجراء الإصلاح.
-
استخدم هذا الدليل للمقارنة بين: الدهان اليدوي بالفرشاة، والرش السائل،
وKTL/E-coat، وطلاء الخبز السائل، وطلاء المسحوق الكهروستاتيكي. -
اطلب من الموردين إثبات: درجة السفع، وعملية المعالجة المسبقة، وسجل المعالجة
الحرارية، وفحص DFT، واختبار الالتصاق، وتقرير رذاذ الملح أو الطلاء عند الطلب. -
لا تقارن اللون فقط: فقد يفشل السطح اللامع مبكراً إذا كان بروفيل الفولاذ أو
توافق البادئ أو منحنى الفرن غير صحيح.
I. المقدمة: الأمر يتجاوز مجرد المظهر
يعتقد كثيرون أن طلاء نصف المقطورة لا يتعدى رش بضع طبقات من الطلاء النهائي.
لكن نظام مقاومة التآكل في نصف المقطورة الحديثة تطور فعلياً من الدهان اليدوي البدائي إلى عمليات
صناعية متقدمة مثل
الترسيب الكهربائي الكاثودي (E-coat) + طبقة وسيطة + طلاء الخبز السائل أو
طلاء المسحوق الكهروستاتيكي. ويتيح نظام طلاء مصمم علمياً لشاسيه من الفولاذ عالي
المقاومة أن يخدم بأمان لمدة 15 عاماً في رذاذ الملح القاسي ومواد إذابة الثلج
والطين. وعلى العكس، قد يؤدي الطلاء منخفض الجودة إلى صدأ نافذ في البنية خلال
3 أعوام فقط.
مع أهداف «الحياد الكربوني» العالمية وتشدد اللوائح البيئية، مثل EU REACH، لم يعد الطلاء مجرد سمة
تجميلية؛ بل أصبح الحد الأدنى للسلامة ومسؤولية بيئية ومتغيراً أساسياً في
إجمالي تكلفة الملكية (TCO).
II. مقارنة أنظمة الطلاء الخمسة الرئيسية
| نوع العملية | المبدأ | انبعاثات VOC | معدل الاستفادة | التطبيق المعتاد |
|---|---|---|---|---|
| الدهان اليدوي بالفرشاة | طلاء ألكيدي يطبق باليد | مرتفعة | <30% | ورش صغيرة وإصلاحات غير قياسية |
| الرش السائل القياسي | رش بمسدس هواء (Epoxy/PU) | متوسطة/مرتفعة | 40–60% | العوارض الرئيسية للشاسيه |
| الطلاء الكهربائي الكاثودي (E-coat) | ترسيب كهربائي في حوض | منخفضة جداً | >95% | الشاسيه بالكامل، بما فيه التجاويف الداخلية |
| طلاء الخبز السائل | طبقة نهائية معالجة حرارياً بدرجة عالية | متوسطة | 50–70% | تشطيب عالي الجودة وكبائن |
| طلاء المسحوق | التصاق كهروستاتيكي ثم صهر | VOC صفري | >98% | هياكل الصناديق والرفارف وصناديق الأدوات |
اتجاهات القطاع في 2025:
- الشاسيه: أصبح E-coat الحل القياسي السائد للمقطورات عالية المواصفات.
-
الهيكل العلوي/الملحقات: يحل طلاء المسحوق محل الطلاء السائل سريعاً، موازناً
بين الامتثال البيئي والأداء المادي.
III. تحليل متعمق: E-coat وطلاء الخبز السائل وطلاء المسحوق
(A) الترسيب الكهربائي الكاثودي (E-coat)
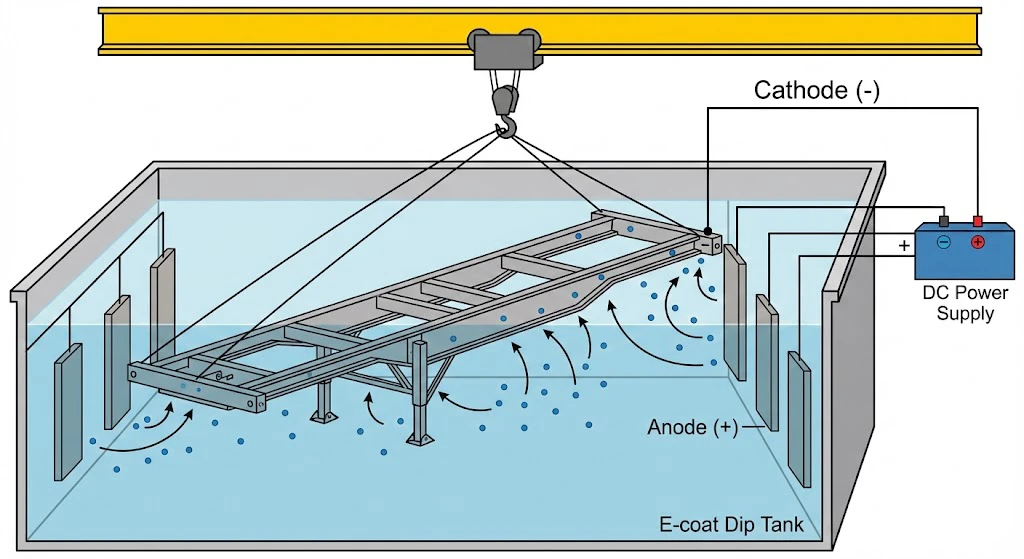
الشكل 1: آلية الترسيب الكهربائي الكاثودي التي تضمن تغطية بزاوية 360°.
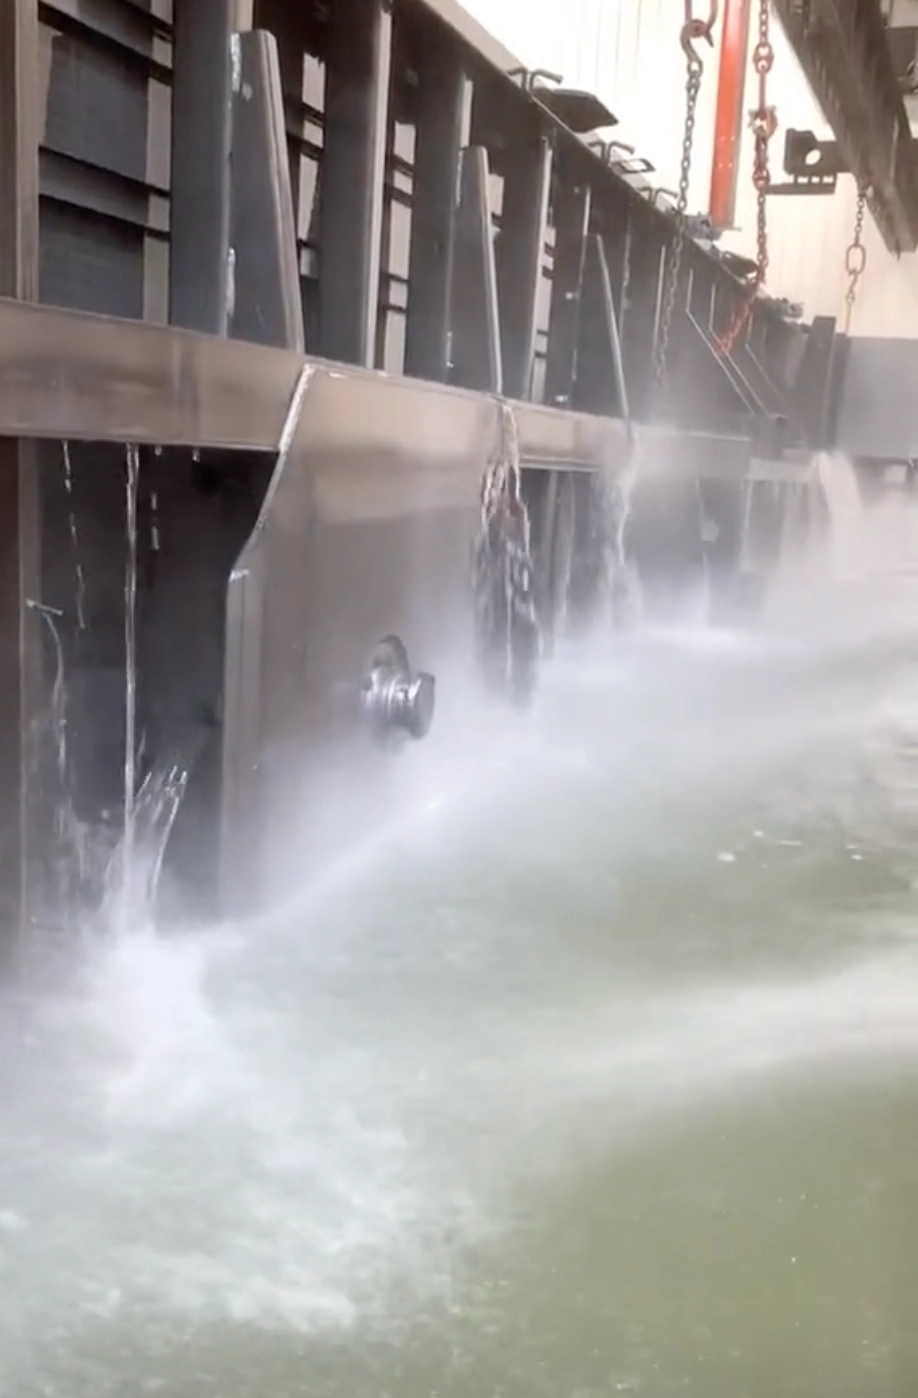 ترسيب كهربائي كاثودي E-coat بالغمر الكامل يصل إلى كل التجاويف الداخلية في منشأة Kales.
-
المبدأ: يغمر الشاسيه كاملاً في حوض مكهرب. تترسب جسيمات الطلاء بانتظام على سطح
المعدن، فتصل إلى التجاويف الداخلية ودرزات اللحام التي لا تصل إليها مسدسات الرش. -
الميزة: تغطية بزاوية 360°، ودرجة التصاق 0 (GB/T 9286)، ومقاومة لرذاذ الملح
≥1000 ساعة من دون صدأ أحمر. -
القيود:
- استثمار رأسمالي مرتفع؛ ويقتصر تماماً على المعادن الموصلة.
-
مقاومة ضعيفة للأشعة فوق البنفسجية: يتطبّش E-coat المصنوع من راتنج Epoxy
عند تعرضه للشمس. ويجب تغطيته بطبقة نهائية مقاومة للأشعة فوق البنفسجية للاستخدام الخارجي.
(B) طلاء الخبز السائل المعالج بحرارة عالية
-
المبدأ: تعالج راتنجات البولي يوريثان أو الأكريليك في أفران الخبز عند
120–140℃، لتكوين بنية كثيفة متشابكة الروابط. -
الميزة: لمعان عال وثبات ممتاز للون، من دون تطبّش لمدة 5 أعوام، وصلادة قلم ≥H
ومقاومة للخدوش الطفيفة. -
الأنسب لـ: مقطورات التصدير عالية المواصفات ووحدات التبريد والواجهات الخارجية
لصناديق الألومنيوم.
(C) طلاء المسحوق الكهروستاتيكي
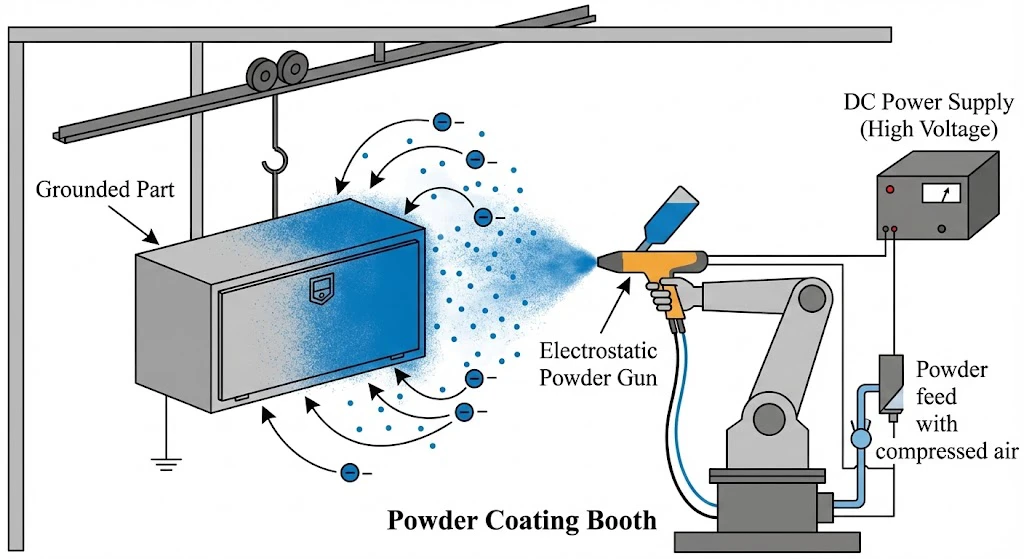
الشكل 2: مبادئ آلية طلاء المسحوق الكهروستاتيكي.
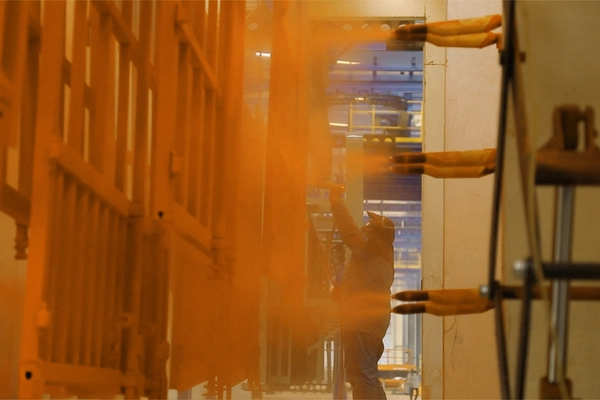
أجزاء مقطورة سطحية من Kales تتلقى طلاء المسحوق بعد E-coat لحماية سطحية طويلة الأمد وصديقة
للبيئة.
-
المبدأ: يرش مسحوق مشحون سلباً على قطعة عمل مؤرضة، ثم يصهر ويعالج عند
180–200℃. -
المزايا الأساسية:
- VOC صفري: متوافق مع قوانين بيئية وطنية ودولية صارمة.
- كفاءة عالية: استفادة >98%، إذ يعاد تدوير الرش الزائد.
-
طبقة كثيفة: تطبيق بتمريرة واحدة، بلا ترهل أو ثقوب دبوسية ناتجة عن تبخر
المذيب. - متانة ميكانيكية: مقاومة صدم ≥50 kg·cm ومقاومة ممتازة لتشظي الحصى.
-
التحكم في السماكة: السماكة المثلى 60–100μm.
ملاحظة: السماكة الزائدة (>120μm) تجعل الطلاء هشاً ومعرضاً للتشقق عند الصدم وتسبب «قشر
البرتقال» بشدة. -
أنواع الراتنجات:
-
Epoxy: التصاق قوي لكن مقاومة ضعيفة للأشعة فوق البنفسجية، للأجزاء الداخلية
فقط. -
Polyester (TGIC/HAA): مقاومة ممتازة للعوامل الجوية، مناسبة للأجزاء
الخارجية المرئية مثل هياكل الصناديق والرفارف.
-
Epoxy: التصاق قوي لكن مقاومة ضعيفة للأشعة فوق البنفسجية، للأجزاء الداخلية
IV. معايير التنفيذ ومعايير القبول
(A) تحضير السطح: الأساس، 70% من الجودة
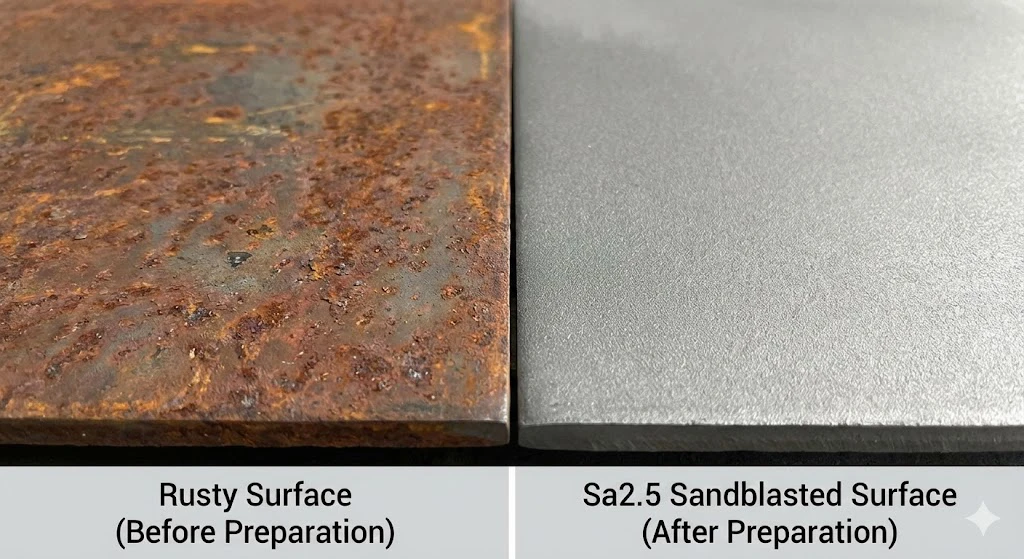
الشكل 3: سطح صدئ مقابل سطح مسفوع بالرمل حتى Sa2.5 وفق معيار Kales.
-
الدهان اليدوي بالفرشاة: St2، إزالة بصرية للصدأ السائب، ←
غير موصى به. -
الرش/المسحوق القياسي: السفع بالرمل Sa2.5 (GB/T 8923.1). يجب
أن يظهر السطح بريقاً معدنياً موحداً وخشونة Rz=40–70μm لزيادة نقاط التثبيت. -
E-coat: إزالة الشحوم ← الفوسفتة ← شطف متعدد المراحل بماء نقي، نظافة ISO
8502-9 الفئة 2. -
أجزاء الألومنيوم: يجب أن تخضع
لتحويل خالٍ من الكروم، مثل الزركونيوم/السيلان أو لكرومة متوافقة. يمنع منعاً
باتاً الغسل الحمضي البسيط أو الفوسفتة القياسية.
(B) معايير السماكة، مرجع QC/T 934-2013
| العملية | البادئ | الطبقة الوسيطة | الطبقة النهائية | إجمالي DFT |
|---|---|---|---|---|
| الرش القياسي | زنك Epoxy (60μm) | حديد Epoxy (60μm) | PU (50μm) | ≥170μm |
| E-coat + الخبز | E-coat (20-25μm) | Epoxy (40-60μm) | خبز (40-50μm) | ≥110μm |
| طلاء المسحوق | — | — | Polyester (60–100μm) | طبقة واحدة |
ملاحظة رئيسية: لماذا يكون المسحوق/E-coat «الأرق» أفضل؟
لا ترتبط الجودة بالسماكة وحدها، بل بالكثافة ودرجة التشابك.
فالمسحوق أو E-coat المعالج حرارياً بدرجة عالية يكوّن كثافة تشابك جزيئي أعلى بكثير من الطلاء
السائل المجفف بالهواء، ما يعيق نفاذ الماء والأكسجين حتى عند سماكات أقل.
V. سبعة مخاطر رئيسية لفشل الطلاء
الخطر 1: تحضير سطحي ضعيف = فقدان الالتصاق
الآلية: يعتمد 70% من الالتصاق على حالة سطح الركيزة. يمنع الزيت أو القشور أو
الخشونة غير الكافية التثبيت.
الأعراض: فقاعات وتقشر صفائحي، خصوصاً عند
اللحامات؛ يفشل اختبار القطع المتقاطع (≥ الدرجة 2)؛ صدأ أحمر خلال 48h من رذاذ الملح.
الوقاية:
اشترط السفع بالرمل Sa2.5؛ واستخدم قفازات بيضاء لفحص النظافة عند التسليم.
الخطر 2: البادئ الخاطئ = لا حماية كهروكيميائية
الآلية: تحمي البوادئ الغنية بالزنك الفولاذ تضحوياً. وإذا كان محتوى الزنك
منخفضاً (<60%) أو استخدم بادئ أحمر حديدي رخيص، تضيع الحماية الكهروكيميائية.
البيانات:
يقاوم البادئ الغني بالزنك الحقيقي (≥80%) رذاذ الملح >500h؛ أما المزيف الغني بالزنك
(<40%) فيصدأ خلال 72h.
الوقاية: يجب أن ينص العقد على «محتوى الزنك في
الطبقة الجافة ≥80%» وأن يطلب تقارير مختبرية.
الخطر 3: معالجة حرارية غير صحيحة
الأعراض: يتطبش طلاء الخبز خلال 6 أشهر؛ يتشقق طلاء المسحوق عند الإفراط في
الخبز أو يتقشر عند نقصه؛ ويصدأ E-coat مبكراً بسبب رقته داخل التجاويف.
الوقاية:
يجب أن تستخدم المصانع متتبعات حرارة الفرن للتحقق من منحنى المعالجة؛ ويجب تخزين المسحوق جافاً
عند رطوبة <60%.
الخطر 4: نظام طلاء غير متوافق
-
الخطأ المعتاد A: بادئ E-coat + طبقة نهائية بلا صنفرة/طبقة وسيطة.
النتيجة: تتقشر الطبقة النهائية عن E-coat الأملس. -
الخطأ المعتاد B: ألومنيوم + بادئ غني بالزنك. النتيجة:
خطأ جسيم! لا يحمي الزنك الألومنيوم ويسبب تفاعل تصبن يؤدي
إلى انفصال كامل.
الحل: استخدم طبقات وسيطة من سحابة حديد Epoxy، رطباً على رطب، للفولاذ؛ وبادئ
Epoxy متخصصاً أو مسحوق Polyester مباشراً للألومنيوم.
الخطر 5: «مناطق ميتة» في التصميم
المشكلة: عوارض مغلقة بلا فتحات تصريف، فتتجمع المياه؛ وفجوات بين العوارض
العرضية، بفعل الخاصية الشعرية.
الوقاية: احفر فتحات تصريف Φ8–10mm في
العوارض المغلقة؛ ويعالج E-coat مشكلة التجاويف؛ وتحتاج المقطورات القياسية إلى شمع داخلي
للتجاويف.
الخطر 6: بيئة قاسية
المشكلة: المناطق الشمالية، مواد إذابة الثلج؛ والمناطق الساحلية، رذاذ الملح؛
والتعدين، الغبار الحمضي.
التوصية: E-coat إلزامي + DFT مرتفع (≥160μm).
غسل الشاسيه بانتظام.
الخطر 7: استخدام وصيانة غير صحيحين
الخطأ: غسل درزات اللحام مباشرة بمسدسات ماء عالية الضغط وتجاهل الخدوش.
الممارسة الصحيحة:
-
استخدم ماء منخفض الضغط ومنظفات متعادلة (pH 6-8) لتنظيف الشاسيه. وتجنب
الأحماض/القلويات القوية التي تتلف بنية الطلاء المتشابكة. -
أساسي: يجب إصلاح الخدوش الصغيرة فوراً بطلاء رتوش غني بالزنك
لمنع انتشار الصدأ. - نفذ فحوصاً سنوية لنقاط الإجهاد الرئيسية.
VI. توصيات بحسب المادة
| المادة | العملية الموصى بها | الممنوع |
|---|---|---|
| الفولاذ الكربوني (Q355/Q700) | E-coat + الخبز السائل للشاسيه طلاء المسحوق للأجزاء الخارجية |
تجنب الغسل الحمضي بدلاً من السفع بالرمل. |
| سبيكة الألومنيوم |
تحضير خالٍ من الكروم + مسحوق Polyester أو زركونيوم + طلاء متخصص |
ممنوع تماماً البوادئ الغنية بالزنك. لا E-coat مباشر، إذ يتطلب عملية خاصة. |
| الفولاذ المقاوم للصدأ | عادة بلا طلاء. عند الحاجة: معزز التصاق + طبقة نهائية. |
تجنب الصنفرة التي تدمر طبقة التخميل الكثيفة. |
VII. تحليل العمر والعائد على الاستثمار: بيانات فعلية
| النظام | الحالة بعد 5 أعوام | الحالة بعد 10 أعوام | العمر التقديري |
|---|---|---|---|
| ألكيد يدوي | صدأ كبير | فقدان بنيوي >30% | ≤6 أعوام |
| رش قياسي | صدأ سطحي موضعي | تآكل اللحامات | 10–12 عاماً |
| E-coat + الخبز | لا يكاد يوجد صدأ | شيخوخة طفيفة للطبقة النهائية | 15–18 عاماً |
| طلاء المسحوق | لا بهتان/تقشر | سليم | 12–15 عاماً |
في 2018، اشترى أسطول تعدين في زامبيا 50
مقطورة مزودة بنظام شاسيه Kales E-coat. وبعد 5 أعوام من التشغيل في بيئة غبار تعدين شديدة الحموضة،
كانت نسبة الصدأ البنيوي أقل من 2%. وقد وفر ذلك للعميل نحو
$45,000 من تكاليف السفع بالرمل وإعادة الطلاء الثانوية. قد تكلف E-coat + طلاء
الخبز زيادة قدرها $1,200–$1,800 لكل مقطورة مبدئياً مقارنة بالرش القياسي، لكنها تطيل العمر الخدمي
بأكثر من 5 أعوام وتزيد قيمة إعادة البيع بدرجة ملحوظة.
ملاحظة لمشتري التصدير: أفريقيا وممرات التعدين والموانئ
بالنسبة للأساطيل الأفريقية، يبدأ فشل الطلاء عادة عند اللحامات ووصلات العوارض العرضية وحوامل
أرجل الارتكاز والمصدات الخلفية ودعامات واقيات الطين وأسفل العارضة الرئيسية. تتلقى هذه المواضع
صدمات الحصى وتحتجز الطين وتتكرر عليها عمليات الغسل. لذلك يجب فحص المناطق المخفية، لا القضيب
الجانبي الخارجي فقط.
إذا كانت المقطورة ستعمل قرب الموانئ أو المناجم أو شحنات الأسمدة أو الطين الرطب أو الطرق
المملحة، فحدد نظام الطلاء قبل التفاوض على السعر. فقد يكون عرض السعر الأقل قد حذف وقت السفع أو
خفض جودة البادئ أو تجاوز حماية التجاويف. وهذه الوفورات محدودة مقارنة بإصلاح الإطار ووقت التعطل
وفقدان قيمة إعادة البيع.
VIII. قائمة تحقق المشتري: «أربع معاينات وسؤال واحد»
-
عاين التجويف الداخلي: هل لونه رمادي/أسود موحد؟ هذه علامة E-coat؛ فلا تصل
مسدسات الرش إلى هنا. -
عاين طلاء الصندوق/الأجزاء: هل تغطية الحواف مكتملة وسميكة؟ هذه علامة طلاء
المسحوق. -
افحص الصلادة: اخدش برفق بمفتاح. لا أثر؟ = طلاء مخبوز/مسحوق. خدش أبيض عميق؟ =
طلاء مجفف بالهواء. -
افحص اللحامات والحواف: هل التغطية كاملة؟ غالباً ما يترك الدهان اليدوي «مناطق
ظل». -
اسأل مباشرة:
- «هل الشاسيه مطلي بالكامل بـ E-coat بالغمر؟»
- «هل المعالجة المسبقة للألومنيوم خالية من الكروم؟»
- «هل سماكة المسحوق مضبوطة تحت 100μm؟»
لإخفاء خشونة غير كافية أو قشر البرتقال. تقدر الحماية الصناعية الحقيقية من التآكل
التجانس أكثر من مجرد الانعكاس.
الخلاصة: الطلاء هو «العلامة غير المرئية» للجودة
تجاوز طلاء نصف المقطورة اليوم الجماليات بكثير. يحمي E-coat خط أمان الشاسيه، ويمنح طلاء الخبز
ملمساً عالي الجودة، ويقدم طلاء المسحوق متانة صديقة للبيئة.
لا يعني اختيار الطلاء المناسب العثور على الخيار «الأغلى»، بل مواءمة النظام مع بيئة التشغيل.
تحتاج شاحنة لوجستية على الطرق السريعة إلى استراتيجية تختلف عن مقطورة قلابة للتعدين.
في Kales Vehicle، نلتزم بفلسفة «التخصيص حسب التطبيق»:
- لا ترقيات عمياء: يمنع التحكم الدقيق بسماكة المسحوق الهشاشة.
- حماية علمية: نمنع الأخطاء الأساسية مثل استخدام بادئ الزنك على الألومنيوم.
- تسليم شفاف: شفافية كاملة من اختيار المادة إلى تقارير السماكة.
«افحص الطلاء قبل شراء الشاحنة. الطلاء الجيد يستحق وزنه ذهباً.»
مع جودة الفولاذ نفسها، فإن نظام مقاومة التآكل العلمي، E-coat للشاسيه ومسحوق للهيكل وتحضير
علمي، هو ما يعرّف نصف المقطورة عالي الجودة حقاً.
بوابة قبول الطلاء: افحص السطح وDFT والحواف وطريقة الإصلاح معاً
ينبغي قبول نظام طلاء نصف المقطورة بناءً على الأدلة لا اللمعان. على المشتري التحقق من أربع
طبقات من الإثبات: تحضير السطح قبل البادئ، وسماكة الطبقة الجافة (DFT)، وتغطية الحواف واللحامات،
وطريقة إصلاح ضرر النقل. وهذا حاسم لمقطورات التصدير لأن التآكل يبدأ عادة عند الحوامل وأصابع
اللحام وأسفل العارضة وفتحات البراغي وقواعد أرجل الارتكاز والمناطق التي تضربها الحجارة أو ملح
الطريق.
يمكن إسناد منطق الفحص إلى معايير عامة. يعرّف
ISO 8501-1
درجات النظافة البصرية لتحضير أسطح الفولاذ، ويضع
ISO 12944-1
إطار حماية الهياكل الفولاذية من التآكل بأنظمة الطلاء الواقية، ويغطي
ISO 2808 تحديد
سماكة طبقة الطلاء. لا تحل هذه المراجع محل مواصفة طلاء المورد، لكنها تمنح فريق الشراء لغة قبول
واضحة.
المستندات المطلوب طلبها
- تقرير تحضير السطح أو صوره قبل البادئ.
- ورقة نظام الطلاء: البادئ وKTL/E-coat والمسحوق أو الطبقة النهائية السائلة.
- قراءات DFT على العوارض الرئيسية والعوارض العرضية والحوامل ومناطق الإصلاح.
- منحنى الفرن أو سجل المعالجة لطلاء الخبز أو المسحوق.
أوقف القبول عند وجود
- لا دليل على Sa 2.5 أو سفع مكافئ قبل الطلاء.
- DFT رقيق عند الحواف أو اللحامات أو الحوامل أو أسفل العارضة.
- KTL/E-coat مكشوف خارجياً بلا طبقة نهائية مقاومة للأشعة فوق البنفسجية.
- طلاء رتوش مطبق فوق غبار أو زيت أو صدأ أو خدوش نقل.
في الموانئ الأفريقية وطرق التعدين والمناطق الساحلية الرطبة والممرات الداخلية الطويلة، يجب
اختيار نظام الطلاء وفق نمط الفشل. يحتاج الطين وصدم الحصى إلى تغطية حواف وانضباط في الإصلاح؛
وتحتاج الرطوبة الساحلية إلى فئات تآكل أقوى؛ وتحتاج أساطيل التعدين إلى فحص سهل بعد كل دورة
صيانة. وتمنح بوابة القبول الموثقة المشتري طريقة قابلة للتكرار لمقارنة الموردين بما يتجاوز
سطحاً نهائياً لامعاً.
ملحق: دليل اختيار الطلاء لعام 2026 وفق منطق Kales
| احتياج العميل | الحل الموصى به | ميزة خدمة Kales |
|---|---|---|
| لوجستيات اقتصادية، مسافات قصيرة/داخلية | سفع Sa2.5 + زنك Epoxy + PU (DFT≥160μm) | معايير مواد صارمة ورفض فخ «السطح اللامع». |
| نقل فعال لمسافات طويلة / سلسلة تبريد | E-coat للشاسيه بالكامل + طبقة وسيطة + طلاء خبز | يوفر تقارير اختبار الطلاء ويدعم فحص الطرف الثالث. |
| أولوية بيئية / تصدير | E-coat للشاسيه + طلاء مسحوق للهيكل | عملية VOC صفرية، تلبي الشهادات الدولية. |
| مستخدمو الهيكل العلوي من الألومنيوم | تحضير خالٍ من الكروم + مسحوق Polyester | تحضير متخصص وتركيبة مقاومة للعوامل الجوية لتجنب مشكلات الجلفنة/التصبن. |
لا تدع الطلاء الرديء يلتهم أرباحك
أخبرنا عن بيئة تشغيل أسطولك. سيخصص مهندسو Kales نظام مقاومة التآكل الأمثل ويقدمون عرض سعر
دقيقاً خلال ساعتين.
* استشارة مجانية. تسعير مباشر من المصنع. بلا وسطاء.
الخلاصة النهائية للمشتري
لا تقبل طلاء نصف المقطورة بالاستناد إلى اللون أو اللمعان فقط. اربط قرار القبول بتحضير Sa 2.5
أو ما يعادله، وتوافق البادئ والطبقات، وقراءات DFT عند الحواف واللحامات، وتغطية التجاويف، وسجل
المعالجة، وطريقة الإصلاح. هكذا تقارن عروض الموردين بدليل قابل للفحص يناسب ظروف طريق وأسطولك.
هل تحتاج إلى مساعدة لتطبيق هذا الدليل؟
شارك Kales نوع مقطورتك والحمولة المفيدة والمسارات ومناخ التشغيل والصور. يمكن لفريقنا مراجعة
النقاط الأساسية في هذا الدليل واقتراح مواصفة عملية لأسطولك.
- أرسل صور رأس القاطرة أو المقطورة أو ترتيب المكونات الحالي.
- أكد الحمولة المفيدة وظروف الطريق والانحدارات والمناخ ودورة التشغيل.
- استلم مواصفة أو توصية صيانة خلال 24 ساعة عمل.
البريد الإلكتروني:
jennylee@kalestruck.com
| WhatsApp:
+86 131 5638 8843
|
اطلب عرض سعر